




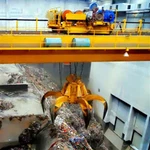


더블 빔 그랩 버킷 브리지 크레인
제품 설명
이중 빔 그랩 버킷 브리지 크레인이란 무엇입니까?
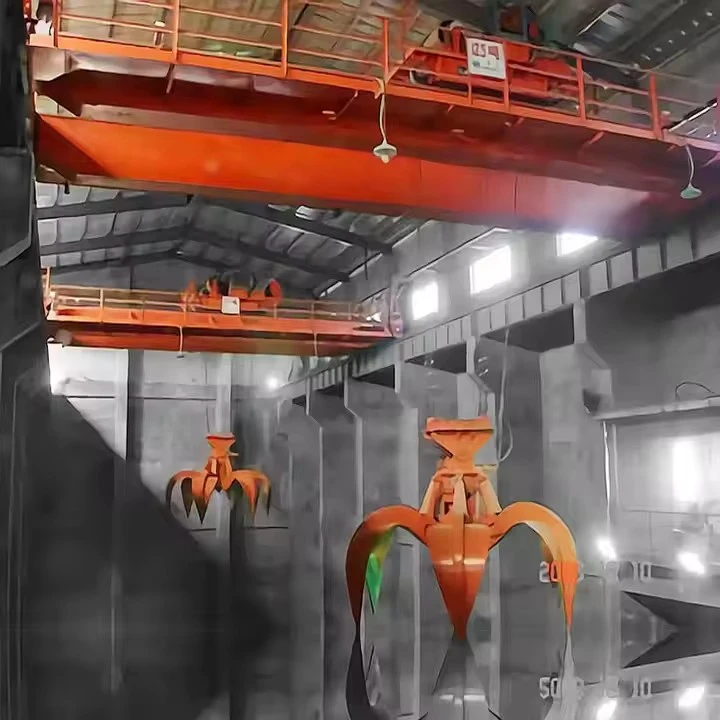
A 더블 빔 그랩 버킷 브리지 크레인만이나 마당에 걸쳐 있는 다리를 따라 레일 위를 달리는 두 개의 주 대들보(빔)가 있는 오버헤드 크레인입니다. 특화된 장비를 갖추고 있습니다양동이를 잡아(클램쉘 버킷이라고도 함) 벌크 자재 취급용.
그것은느슨한 벌크 고형물을 위한 작업대항구, 발전소, 제철소, 고철 야적장과 같은 산업 분야에서 사용됩니다.
주요 장점
고효율:대용량 전송을 위한 완전 기계화 빠른 사이클링-
다재:하나의 크레인으로 여러 지점(비축물, 이송 스테이션, 처리 라인)을 처리할 수 있습니다.
공간 활용:머리 위 공간을 사용하여 보관 및 차량을 위한 지상 공간을 확보합니다.
노동력 절감:프런트엔드 로더, 굴착기 및 육체 노동의 필요성을 최소화하거나 제거합니다.{0}}
인클로저 기능:건물에 보관하거나 야외에서 작동할 수 있습니다.
설계 고려 사항 및 선택 요소
이러한 크레인을 지정할 때 엔지니어는 다음을 고려해야 합니다.
| 요인 | 고려사항 |
|---|---|
| 용량 | 그랩 무게 + 들어 올려진 자재의 최대 무게. (예: 2톤 그랩=8-톤 페이로드를 갖춘 10톤 크레인). |
| 기간 | 활주로 레일 사이의 거리. 교량 설계 및 비용을 결정합니다. |
| 의무 등급 | 얼마나 집중적으로 사용될 것인가(예: 고강도 연속 작동을 위한 FEM/ISO M6, M7 또는 M8).- |
| 제어 시스템 | 운전실-운영(크레인 운전실의 운전자) 또는무선 원격 제어(지상 운영자). |
| 환경 | 실내, 실외, 부식성(바닷물), 폭발성(석탄 먼지) 또는 고온/저온. |
| 그랩 유형 및 크기 | 재료 밀도, 덩어리 크기 및 마모성에 일치합니다. |
| 전기 부품 | 부드러운 움직임과 정밀성을 위한 가변 주파수 드라이브(VFD). |
요약
본질적으로,더블 빔 그랩 버킷 브리지 크레인는레일 위의 대용량-산업용-규모 로봇 팔. 이중-빔 설계는 무거운 하중과 넓은 범위에 대한 견고성을 제공하며, 그랩 버킷은 간단한 리프터에서정밀 벌크 자재 취급 시스템. 원자재 이동의 핵심 물류를 자동화하고 간소화하기 위해 고안된 대규모 자본 투자입니다.
핵심 부품:베어링, 기어박스, 모터, 펌프
원산지: 중국 허난
보증:1년
무게(KG):2000kg
영상 발신-검사:제공됨
기계 테스트 보고서: 제공
디자인:더블 빔
효율성: 고효율
작동 속도: 고속 작동
안정성: 안티{0}}스윙 기능
색상:선택 사항
전원: 맞춤형 110V/220V/230V/380V/440V
경간:7.5-31.5m

그림 및 구성 요소
1. 교량 구조 및 장거리 이동 시스템
건물이나 마당을 따라 크레인 전체를 이동시키는 기본 프레임입니다.
주 대들보(이중 빔):두 개의 기본 평행 하중-지지 빔. 일반적으로 견고함상자 대들보(용접 강철 상자) 뛰어난 비틀림 강성과 강도를 제공하며 장거리(30m ~ 100m+)까지 이동할 수 있습니다. 그들은 트롤리, 호이스트 및 전체 부하를 지원합니다.
최종 트럭:교량 대들보의 각 끝에 있는 바퀴 달린 조립품입니다. 각 엔드 트럭에는 다음이 포함됩니다.
바퀴 (여행 바퀴):활주로 레일을 달리는 두 개 이상의 이중-플랜지 강철 바퀴.
차축 및 베어링:바퀴를 지지합니다.
드라이브 어셈블리(구동 엔드 트럭용):포함브리지 드라이브 모터, 감속기어박스, 브레이크, 그리고 하나 이상의 바퀴를 구동하기 위한 커플링.
브리지 드라이브:일반적으로 동기화된 이동을 위한 모터 2개 또는 4개(엔드 트럭당 1개 또는 2개).가변 주파수 드라이브(VFD)부드러운 가속, 정확한 위치 결정 및 기계적 응력 감소를 위한 표준입니다.

2. 트롤리 및 교차 여행 시스템
호이스트를 운반하고 교량의 움직임에 수직으로 이동하는 장치입니다.
트롤리 프레임:주 대들보 위에 장착된 레일을 따라 움직이는 견고한 강철 프레임입니다.
트롤리 바퀴 및 레일:주 대들보 상단에 고정된 트롤리 레일에서 작동하는 바퀴(보통 4개 또는 8개)입니다.
트롤리 드라이브:구성구동 모터, 기어박스, 브레이크 및 구동 휠크레인의 스팬을 가로질러 트롤리를 앞뒤로 이동합니다.
버퍼 및 범퍼:과도한 이동 손상을 방지하기 위해 트롤리 프레임 끝부분에 충격-흡수 장치가 있습니다.
 |
 |
3. 호이스팅 & 그랩 작동 메커니즘
들어 올리고 잡는 기능의 핵심입니다. 그랩 버킷 크레인의 경우 이는 표준 후크 크레인보다 더 복잡합니다.
주요 호이스트 단위:그랩을 올리고 내리는 데 사용되는 기본 윈치입니다.
호이스트 모터:높은-토크, 강력한-전기 모터입니다.
호이스트 기어박스:강력한 리프팅 토크를 달성하기 위해 모터 속도를 줄입니다.
호이스트 드럼:주위에 거대한 강철 실린더가 있습니다.호이스트 와이어 로프상처가 있습니다. 드럼에는 로프를 안내하는 가공된 홈이 있습니다.
호이스트 브레이크:안전 장치, 스프링-적용, 전기 해제식 홀딩 브레이크. 전원이 꺼지면 자동으로 작동됩니다.
로프 리빙:드럼에서 와이어 로프의 특정 배열, 이상단(도르래), 손잡이까지.
 |
 |
그랩 작동 메커니즘:이는 그랩 유형에 따라 다릅니다.
4-로프(로프 작동) 그랩의 경우:
보조 호이스트(폐쇄 호이스트):그랩 조를 열고 닫는 데 사용되는 두 번째 독립 윈치(자체 모터, 기어박스, 드럼 및 브레이크 포함)입니다. 그 로프는 손잡이의 닫힘 메커니즘에 연결됩니다.
전동 그랩의 경우:
전원 케이블 릴:스프링- 또는 모터- 구동 케이블 릴은 다음을 통해 그랩의 내부 모터에 전기를 공급합니다.펜던트 케이블.
그랩 모터:그랩 헤드 내부에 장착된 전기 모터는 기어 트레인을 통해 턱을 직접 구동합니다.

4. 그랩 버킷(클램셸) 조립
특수 엔드{0}}이펙터.
머리(또는 껍질):조용 힌지 메커니즘을 포함하는 중앙 하우징입니다. 그것은 가지고있다리프팅 러그호이스트 로프에 연결하기 위해.
조(또는 껍질):재료를 파고드는 두 개(때로는 그 이상)의 힌지형 반쪽입니다. 매우 무겁고 종종 내마모성 강철 또는 내마모성을 위한 표면 경화 처리가 되어 있습니다.
힌지 핀 및 부싱:조가 회전할 수 있는 견고한-핀입니다.
전동식 그랩의 경우:조를 열고 닫을 수 있는 내부 기어박스, 모터 및 연결 시스템입니다.
로프 그랩의 경우:로프 당김을 턱 움직임으로 변환하는 도르래와 연결 장치.

5. 전기 및 제어 시스템
크레인의 신경계와 뇌.
주 전원 공급 장치:
꽃줄 시스템/케이블 릴:무빙 브리지에 3상 AC 전원을 공급합니다. 에이케이블 릴또는꽃줄(오버헤드 슬라이딩 케이블 캐리어)를 사용합니다.
주 회로 차단기/절연체:안전과 연결 해제를 위해.
제어실 또는 원격 제어:
운전실:트롤리나 다리에 매달린 밀폐형이며 에어컨이 가동되는 경우가 많은 캐빈입니다.{0}} 다음을 포함합니다:
원격 제어 시스템:오늘날에는 더 일반적입니다. 운영자는라디오 원격 제어(펜던트 또는 벨트-팩 송신기)로 지상에서 자유롭게 움직이고 시야를 확보할 수 있습니다.

제어판/캐비닛:프로그래밍 가능 논리 컨트롤러(PLC), 접촉기, VFD및 보호 계전기.
명령 장치: 마스터 컨트롤러또는조이스틱(보통 2개: 브리지/트롤리 이동용 하나, 호이스트/그랩 작업용 하나).
안전 및 제한 장치:
리미트 스위치:교량, 트롤리 및 호이스트를 이용한-여행의 마지막-용.
충돌 방지 시스템:-같은 활주로에 있는 크레인이 서로 충돌하는 것을 방지하기 위한 센서입니다.
부하 순간 표시기(LMI):부하 중량을 모니터링하고 -과부하 방지 보호 기능을 제공합니다.
풍력계:실외 크레인의 경우 풍속을 측정하고 경보 또는 자동 종료를 실행할 수 있습니다-.
비상 정지 버튼:여러 전략적 지점에 위치해 있습니다.

6. 인프라 지원
중요하고 종종 고정된 구성 요소입니다.
활주로 시스템:
활주로 빔:크레인 레일을 지지하는 무거운 강철 I-빔 또는 가공된 대들보. 이는 건물 기둥이나 별도의 갠트리 구조에 장착됩니다.
크레인 레일:정밀 강철 레일(예:AISC또는CR프로필)은 크레인 휠이 작동할 수 있도록 활주로 빔에 고정됩니다.
레일 클립 및 패스너:레일을 빔에 고정합니다.

수집기(운전실-운영 크레인용):
도체 바/레일:활주로를 따라 달리는 절연 전기 막대.
신발 수집가:교량 주행에 필요한 전력을 공급하기 위해 도체 바를 따라 미끄러지는 크레인의 스프링{0}}슈입니다.

스케치

주요 기술

장점
1. 구조적, 성능적 장점
높은 부하 용량 및 안정성: 이중빔 설계로 우수한 비틀림 강성과 하중분포를 제공하여 최소한의 처짐으로 5~500+톤의 용량을 가능하게 합니다.
긴 스팬 기능: 중간 지지대 없이 20~120m까지 확장이 가능하여 바닥/마당 활용 공간 극대화
고강도-내구성: 20-30+년의 서비스 수명으로 지속적인 작동(FEM/ISO M7-M8 듀티 등급)을 위해 제작되었습니다.
정밀제어: 최신 VFD 드라이브는 부드러운 가속과 정밀한 위치 지정을 가능하게 합니다(정확도 ±10mm).
2. 운영 및 효율성 이점
완전한 자재 취급 주기: 픽업, 운송, 하역 작업을 단일 시스템으로 수행
높은 처리량: 사이클 시간은 2-3분 정도입니다(예: 25톤 그랩 이동 500+톤/시간).
자동화 준비: PLC 시스템, RFID, 계량 시스템과 쉽게 통합되어 반자동/전자동화 가능
인건비 절감: 하나의 연산자가 여러 프런트엔드 로더와 해당 연산자를 대체합니다-
전-기상 작전: 바퀴 달린 장비가 고장나는 조건(비, 눈, 극한 기온)에서도 작동 가능
3. 경제적, 환경적 이점
운영 비용 절감: 일반적으로 이동 톤당 전기 비용은 디젤 장비보다 40-60% 저렴합니다.
최소 지상 면적: 머리 위 공간을 활용하여 지상 공간을 보관 및 통행을 위해 깨끗하게 유지합니다.
유출 및 먼지 감소: 밀폐된 이송 지점과 통제된 투기로 자재 손실 및 분진 발생을 최소화합니다.
에너지 회수: 최신 회생 드라이브는 제동 에너지를 그리드에 다시 공급할 수 있습니다.
낮은 유지 관리: 간단한 휠/레일 인터페이스와 이동식 장비의 복잡한 유압 시스템
4. 안전성 및 다양성
본질적으로 더 안전함: 사람과 기계를 분리합니다. 운전자는 보호된 운전실 또는 안전한 거리에서 작업합니다.
다양한 그랩 옵션: 퀵-체인지 시스템을 통해 재료별로 다양한 그랩이 가능합니다.
적응 가능한 레이아웃: 넓은 지역에 걸쳐 여러 픽업 및 하차 지점을 제공할 수 있습니다.
재해 방지: 높은 설계로 홍수 및 지면 사고로부터 보호-
애플리케이션:
1. 에너지 부문
| 애플리케이션 | 일반적인 재료 | 특별한 기능 |
|---|---|---|
| 석탄 취급(발전소) | 광산의{0}}탄-탄, 세척 석탄 | 방진-모터, 내화-코팅, 자동 혼합 시스템 |
| 바이오매스 플랜트 | 목재 칩, 펠릿, 농업-폐기물 | 부식 방지, 스파크 방지{0}}설계 |
| 폐기물을-에너지로-전환 | MSW, RDF, SRF | HEPA 여과 기능을 갖춘 밀폐형 캐빈, 혼합 폐기물용 강화 그랩 |
2. 항만 및 벌크 터미널
| 애플리케이션 | 규모 | 구성 |
|---|---|---|
| 선박 하역 | 500-5,000TPH | 긴 도달 거리를 갖춘 갠트리 유형, 선박 위치 확인 시스템 |
| 스톡야드 관리 | 50,000-500,000톤 파일 | 레일-장착형, 스태킹/회수 자동화 |
| 환적 | 선박/트럭/철도 사이 | 높은-사이클 듀티, 빠른 그랩 변경 |
3. 금속 및 광업
| 애플리케이션 | 재료 특성 | 크레인 요구 사항 |
|---|---|---|
| 스크랩 야드 | 조밀하고, 마모성이 있고, 불규칙적입니다. | 고강도-그랩(5~50톤), 자석 옵션, 강화 구조 |
| 광석 취급 | 고밀도, 연마성 | 내마모성-안감, 대용량-설계(최대 100톤 잡기) |
| 슬래그 처리 | 뜨거운 재료 (최대 400도) | 열 차폐물, 특수 합금, 수-냉각식 부품 |
4. 건축자재 및 화학제품
| 산업 | 취급재료 | 특별 고려 사항 |
|---|---|---|
| 시멘트 | 클링커, 석회석, 석고 | 분진 폭발 방지, 정밀 배치 시스템 |
| 집계 | 모래, 자갈, 쇄석 | 마모 방지, 대용량-처리 |
| 비료 | 요소, 칼륨, 인산염 | 부식 방지, 습기{0}}민감한 취급 |
| 곡물 및 식품 | 밀, 옥수수, 대두 | 식품-등급 표준, 방폭-설계 |
5. 특수 응용
댐 및 하천 관리: 준설물질 취급, 퇴적물 제거
재난대응: 잔해물 제거, 신속한 자재 재배치
재활용 시설: 대용량 재활용품의 분류 및 이동
주조소: 코크스, 모래, 주물 취급
기중기생산 절차
1단계: 엔지니어링 및 설계
1.1 개념 및 실시설계
클라이언트 사양 검토: 용량, 범위, 듀티 사이클, 취급 자재, 환경 조건을 분석합니다.
CAD 모델링: 전체 크레인 시스템의 3D 모델링(SolidWorks, Tekla 또는 AutoCAD Inventor와 같은 소프트웨어 사용).
구조 분석: 대들보, 엔드 트럭 및 트롤리의 응력, 편향 및 동적 하중을 시뮬레이션하는 유한 요소 분석(FEA)입니다.
기계 및 전기 설계: 모터, 기어박스, 브레이크 선택, 제어 시스템 및 배선도 설계.
BOM(재료 명세서) 생성: 모든 원자재, 구매한 구성품, 표준 부품의 종합 목록입니다.
1.2 조달 및 물류
원자재 주문: 주거더용 강판(S355JR, Q345B), 프로파일, 단조품 조달
구매한 구성품: 표준화된 품목(휠, 베어링, 모터, 기어박스, VFD, PLC, 와이어 로프, 전기 패널) 소싱.
그랩 버킷 제작/조달: 그랩은-전문 구성 요소로 자체 제작되거나 전용 그랩 제조업체에서 공급받을 수 있습니다.
2단계: 주요 부품 제작
2.1 주거더 제작(핵심 공정)
이는 일반적으로 전용 생산 라인에서 수행되는 가장 중요한 제조 활동입니다.
1단계: 강판 준비
쇼트 블라스팅: 플레이트를 세척하고 보호용 프라이머 코팅을 실시합니다.
CNC 절단: CNC 플라즈마 또는 산소{0}}연료 절단기를 사용하여 플레이트를 정확한 모양으로 절단합니다. 용접용 베벨이 준비됩니다.
2단계: 웹 및 플랜지 하위-조립
보강재 용접: 내부 종방향 및 횡방향 보강재를 고정구의 웨브 플레이트에 용접하여 좌굴을 방지합니다.
플랜지 용접: 상부 및 하부 플랜지 플레이트가 웹 어셈블리에 결합됩니다.서브머지드 아크 용접(SAW). 이는 깊고 일관된 고강도 용접을 보장하기 위해 자동 용접 기계에서 수행됩니다.{1}}
3단계: 박스 거더 폐쇄
두 번째 웹과 플랜지가 추가되어 완전한 상자 섹션을 형성합니다.
순차 용접: 열변형을 억제하기 위해 특정 순서로 용접이 이루어집니다.
4단계: 스트레스 해소 및 교정
진동 응력 완화또는 내부 용접 응력을 완화하기 위해 국부적인 열처리가 종종 적용됩니다.
대들보 교정: 유압프레스나 화염교정을 이용하여 뒤틀림이나 캠버 편차를 교정합니다.
5단계: 가공 및 드릴링
대들보의 끝은 끝 트럭 연결부와 완벽하게 정사각형으로 맞도록 기계 가공됩니다.
연결 볼트용 구멍은 다음을 사용하여 뚫습니다.방사형 드릴또는 정밀도를 위한 CNC 드릴링 머신.
6단계: 트롤리 레일 장착
트롤리의 주행 표면은 꼼꼼하게 정렬되어 대들보 상단에 용접 또는 볼트로 고정됩니다. 정밀 수준은 평행 정렬 및 평탄도를 보장하는 데 사용됩니다.
2.2 최종 트럭 제작
프레임 용접: 강판을 사용하여 리지드 엔드 트럭 프레임을 제작합니다.
휠 조립:-고하중 베어링이 있는 차축에 휠을 압입하여-장착합니다. 액슬 박스가 프레임에 장착됩니다.
드라이브 유닛 통합: 교량구동모터, 기어박스, 커플링 등이 프레임에 일체로 조립되어 있습니다.
2.3 트롤리 프레임 제작
대들보 제작과 유사한 공정이지만 규모가 더 작습니다. 호이스트 장치를 운반할 견고한 플랫폼을 만드는 데 중점을 둡니다.
원활한 이동을 위해서는 휠베이스 장착 지점을 정밀하게 가공하는 것이 중요합니다.
2.4 그랩 버킷 제작
절단 및 성형: 마모가 심한 부분(조, 절삭날)은 두꺼운 내마모성 강철(Hardox, AR400)로 절단됩니다.
조립 및 용접: 조(Jaw)가 헤드 어셈블리에 힌지 연결되어 있습니다. 여기서 용접은 매우 중요하며 종종 수동 작업을 사용합니다.금속 불활성 가스(MIG)제어용 용접.
가공: 원활한 작동을 위해 부싱 홀과 피벗 포인트를 가공하였습니다.
동적 밸런싱(전동식 그랩용): 회전 어셈블리는 진동을 최소화하기 위해 균형을 이루고 있습니다.
3단계: 기계 조립 및 도장
3.1 공장에서 사전-조립(시험 적합-업)
대들보-끝 트럭 연결: 두 개의 주 대들보가 엔드 트럭에 볼트로 체결되어 완전한 교량을 형성합니다. 정렬은 레이저로 확인됩니다.
트롤리 드라이 핏: 트롤리 프레임을 대들보에 배치하여 적합성과 주행 여부를 확인합니다.
목적: 도색 및 배송을 위해 분해하기 전에 맞춤 문제를 확인하고 수정합니다.-
3.2 표면 준비 및 페인팅
연마재 발파: 모든 구성 요소는 Sa 2.5 표준에 따라 분사되어 완벽하게 깨끗한 고정-프로파일 표면을 얻습니다.
프라이밍 및 페인팅: 멀티-코팅 시스템 적용:
아연-함유 에폭시 프라이머(75-100μm) 음극 보호용.
에폭시 중간 코팅(100-150μm) 구조 및 내화학성을 보장합니다.
폴리우레탄 탑코트(50-75μm) UV 저항성과 최종 색상을 위한 것입니다.
경화: 도색된 부품은 통제된 환경에서 굽거나-공기 경화됩니다.
4단계: 전기 및 제어 시스템 통합
4.1 패널 제작
제어 패널과 저항 캐비닛은 회로도에 따라 배선됩니다.
PLC, VFD, 회로 차단기 및 접촉기가 장착되고 배선됩니다.
소프트웨어 프로그래밍: PLC 로직이 작성되고 각 모터(호이스트, 트롤리, 브리지)에 대해 VFD 매개변수가 설정됩니다.
4.2-구성요소 배선에 대하여
모터, 리미트 스위치, 푸시 버튼 및 센서는 기계 어셈블리에 배선되어 있습니다.
꽃줄 시스템또는 케이블 릴이 조립되어 있습니다.
모든 연결에는 사이트에 쉽게 설치할 수 있도록 태그가 지정되어 있습니다.-
5단계: 공장 테스트 및 검사(FAT)
배송 전에 기능과 안전성을 보장하기 위해 중요한 테스트가 수행됩니다.
아니요-로드 기능 테스트: 모든 동작(브리지, 트롤리, 호이스트, 그랩 열림/닫힘)을 작동시켜 방향, 속도, 브레이크 기능을 검증합니다.
부하 테스트(필수 안전 테스트):
정하중 테스트: 정격용량의 125%(FEM/ISO 기준)를 들어 올려 잡고 구조적 건전성 및 브레이크 유지 여부를 확인합니다.
동적 부하 테스트: 정격 용량의 110%를 들어올리고 이동하여 과부하 조건에서 모든 기능을 테스트합니다.
안전장치 테스트: 모든 리미트 스위치, 비상 정지, 과부하 보호 및 충돌 방지 시스템을 확인합니다.-
전기 검사: 절연저항 점검, 상회전 검증, 접지 연속성 테스트.
6단계: 분해, 포장 및 배송
크레인은 운반 가능한 모듈(거더, 엔드 트럭, 트롤리, 그랩, 전기 패널)로 조심스럽게 분해됩니다.
구성 요소는 해상/육상 운송 중 손상을 방지하기 위해 나무 상자와 보호 덮개로 포장됩니다.
리프팅 러그와 자세한 조립 도면이 각 부품에 표시되어 있습니다.
7단계: 사이트 구축 및 시운전(SAT)
현장 준비: 활주로 정렬, 레일 평탄도, 전력 공급 확인.
기계적 발기: 이동식 크레인을 사용하여 조립 도면에 따라 구성 요소를 들어올리고 볼트로 결합합니다.
전기 설치: 모든 배선은 패널, 모터, 센서 사이에 연결됩니다.
최종 정렬 및 조정: 휠 정렬, 브레이크 조정 및 리미트 스위치 위치 지정.
SAT(사이트 승인 테스트): 주요 FAT 테스트가 반복되지만 이제 설치된 활주로에서 클라이언트가 목격합니다. 이것이 최종 승인-이정표입니다.

워크샵 보기:
이 회사는 지능형 장비 관리 플랫폼을 설치하고 310세트의 핸들링 및 용접 로봇을 설치했습니다. 계획이 완료되면 500개 이상의 세트(세트)가 생기고 장비 네트워킹 비율은 95%에 도달할 것입니다.. 32 용접 라인이 사용되었으며 50개가 설치될 예정이며 전체 제품 라인의 자동화 비율이 85%에 도달했습니다.


인기 탭: 더블 빔 잡아 버킷 브리지 크레인, 중국 더블 빔 잡아 버킷 브리지 크레인 제조 업체, 공급 업체, 공장
당신은 또한 좋아할지도 모릅니다


문의 보내기